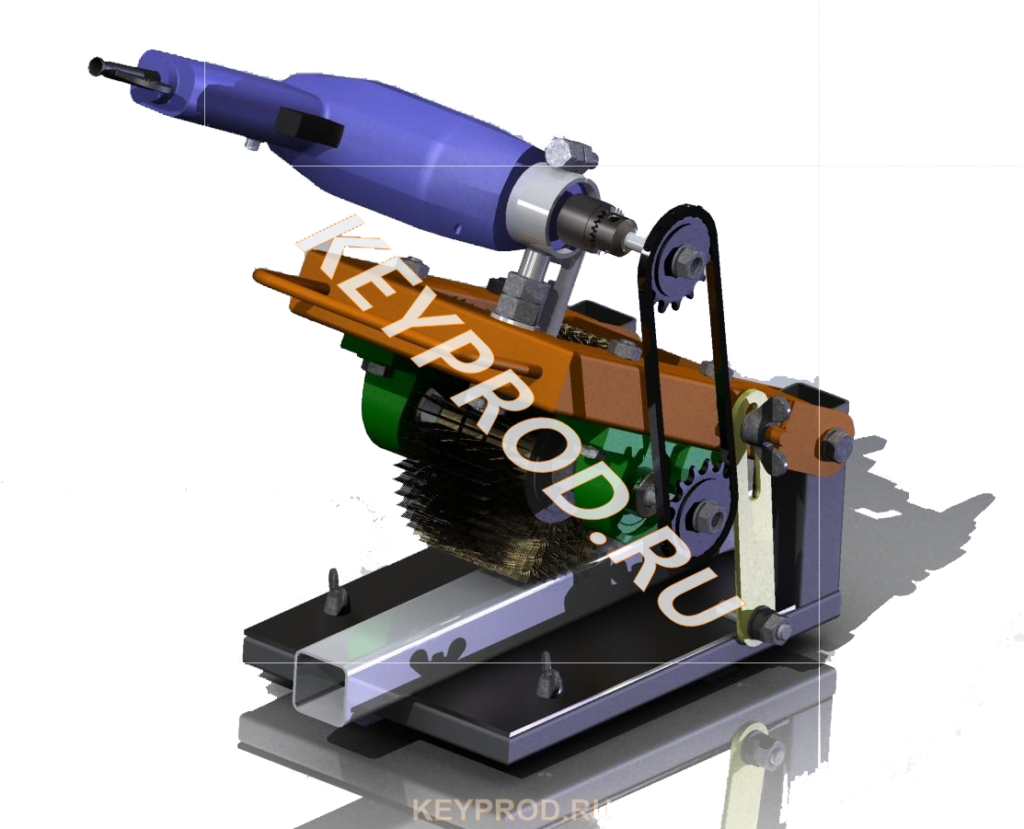
Профилегиб электрический ПГЭ 01. Чертежи.3D-модели. Описание.

Профилегиб состоит из:
1.Гибочная головка
Гибочная головка имеет два нижних приводных ролика.
2. Рама
3. Редуктор цилиндрический двухступенчатый 1-ц2у-160
4. Электромотор АИР80В6
Электромотор и редуктор соединены ременной передачей.
Редуктор и гибочная головка соединены через кулачковую муфту 5.
Технические характеристики
Питание электродвигателя — 380V(220V)
Мощность электродвигателя — 1,1-2,2кВт
Скорость вращения валов — 18 об/мин

Диаметр валов-60 мм.

Профилегиб электрический ПГЭ 01 можно располагать как в горизонтальном, так  вертикальном положении гибочной головки.

Минимальный радиус гиба

Материал

Максимал. размер,

мм

Минимал. радиус R, мм

Труба квадратная

мин.радиус гиба трубы профильной 

50 x 50 х 2

1778

Труба прямоугольная (вертикально)


25 х 50 х 2,5

1524

Труба круглая


48

1524

Полоса (вертикально)


25 х 4

254

С- профиль (швеллер)


50 х 25 х 2

1524


Чертежи трубогиба электрического

Профилегиб чертежи
чертежи скачать

Скачать трубогиба электрического ПГЭ-01

Софт: Jpeg

Чертежи и 3D-модели смесителей

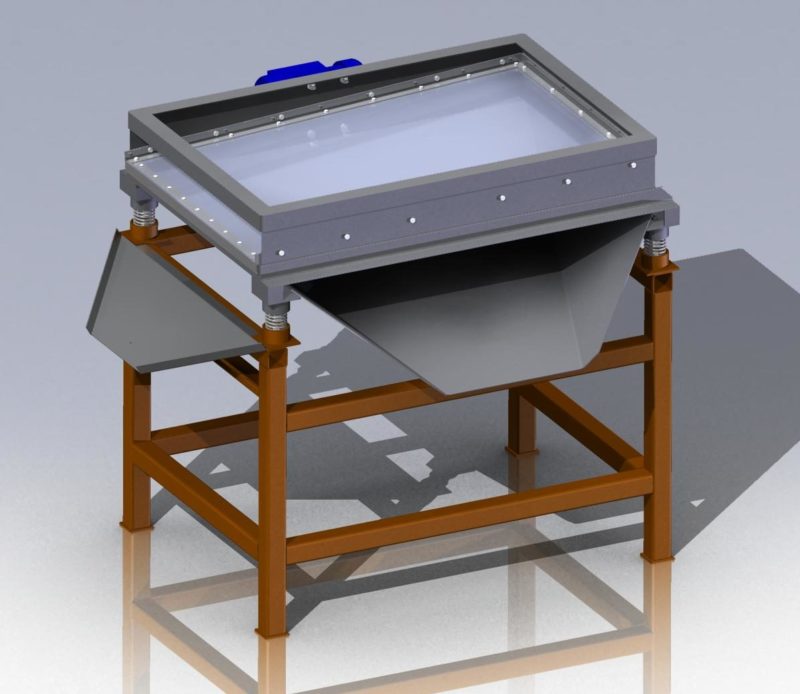
Замес бетона или раствора является достаточно трудоемким процессом, который успешно облегчает специализированное оборудование — бетоносмеситель принудительного действия. Аппарат отличается компактными размерами и выполняет функцию бетонного узла или мини-завода. С его помощью производится однородный цементный состав высокого качества, который обеспечивает хорошую прочность и надежность железобетонным конструкциям, стяжке, фундаменту и другим сооружениям из бетона.


 Чертежи бетоносмесителя принудительно действия БС 01

Бетоносмеситель БС 01

Классификация смесителей

По агрегатному состоянию и дисперсности смешиваемых веществ смесители подразделяют на:

  • Смесители ньютоновских жидкостей;
  • Смесители высоковязких жидкостей;
  • Смесители гетерогенных составов «жидкость-твёрдое»
  • Смесители твёрдых дисперсных компонентов.

По принципу смешения различают:

  • Смесители струйные — перемешивание происходит за счёт турбулентных явлений в струях жидкости или газа;
  • Смесители лопаточные — перемешивание происходит за счёт взаимодействия компонентов смеси с подвижными лопатками;
  • Смесители гравитационные — перемешивание происходит в результате периодического свободного падения компонентов смеси, подминаемой механизмом смесителя;
  • Смесители шнековые — перемешивание происходит за счёт неоднородного движения компонентов смеси в канавке шнека;
  • Смесители вибрационные — перемешивание происходит в результате действия вибрации;


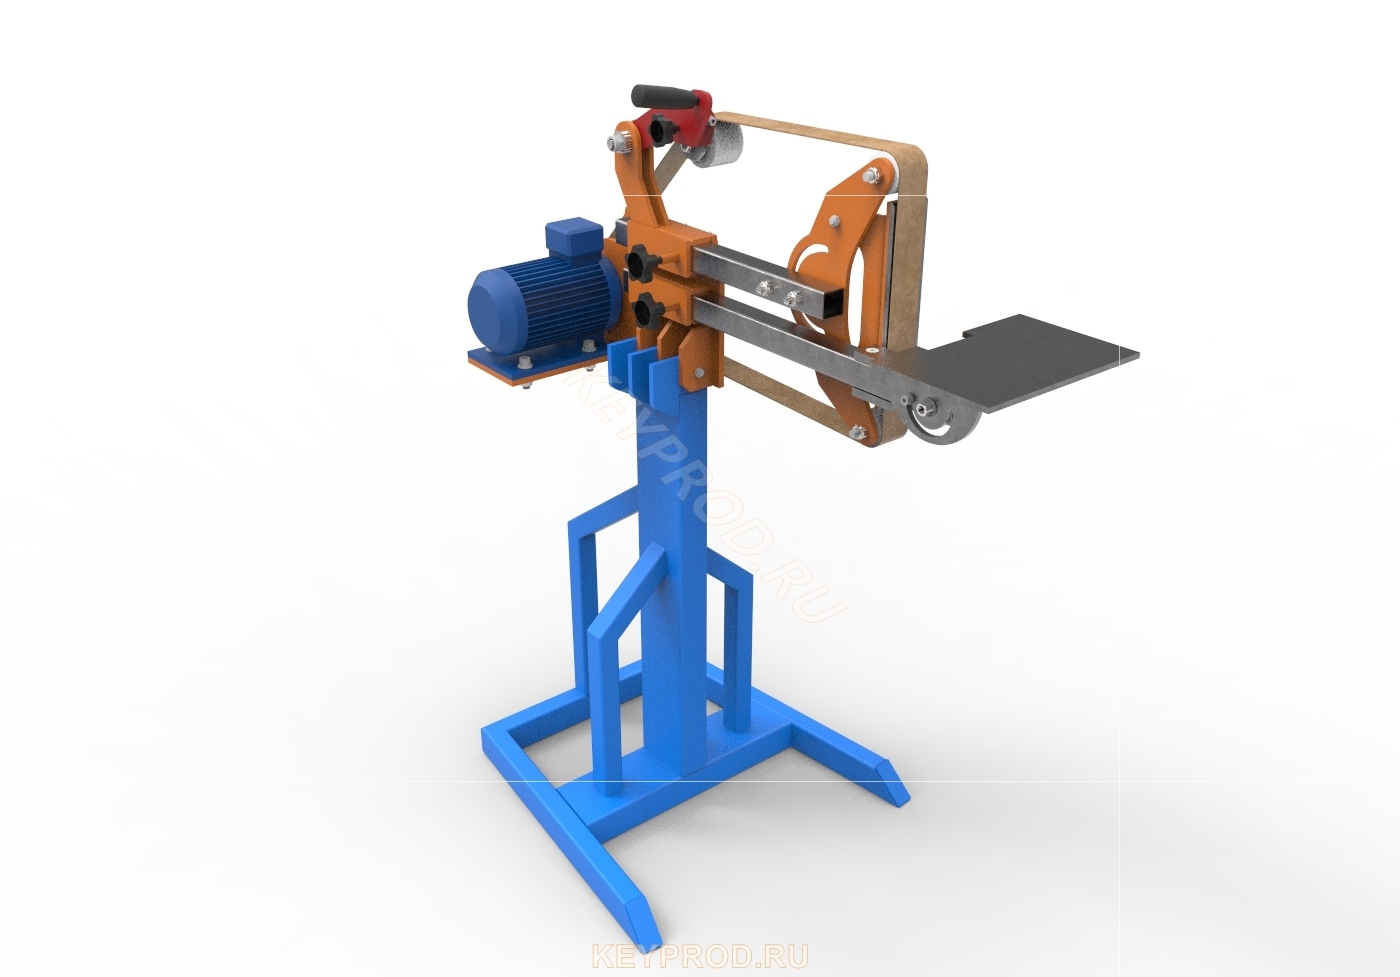
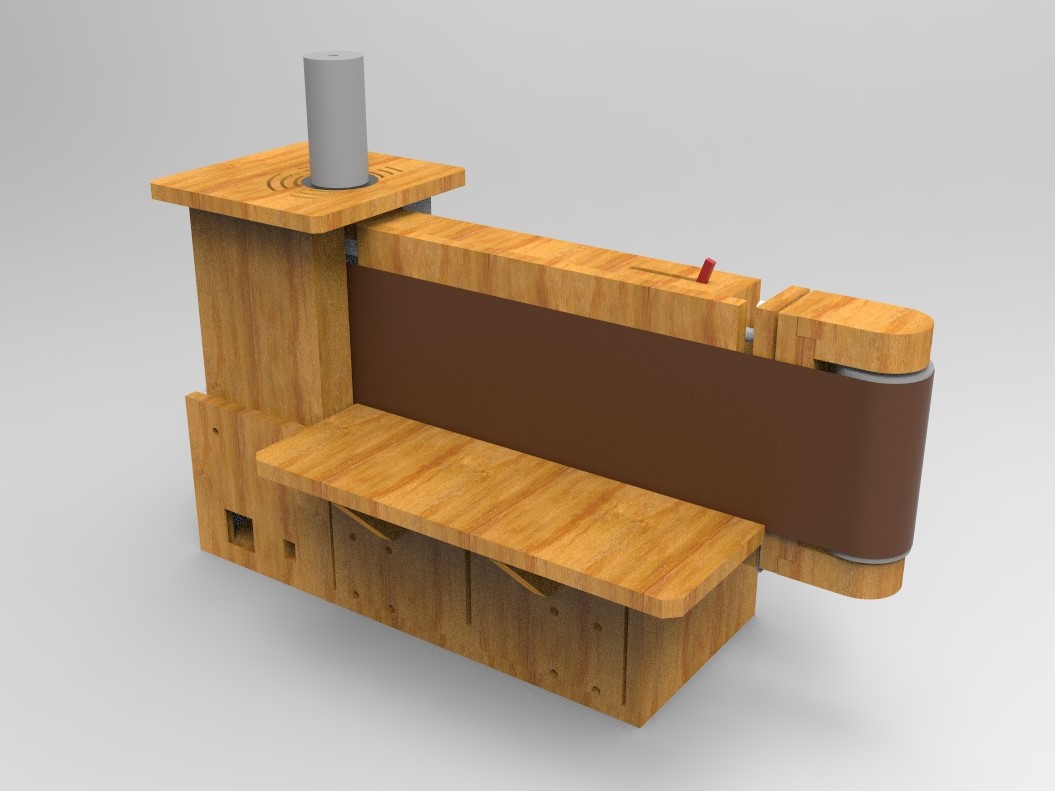
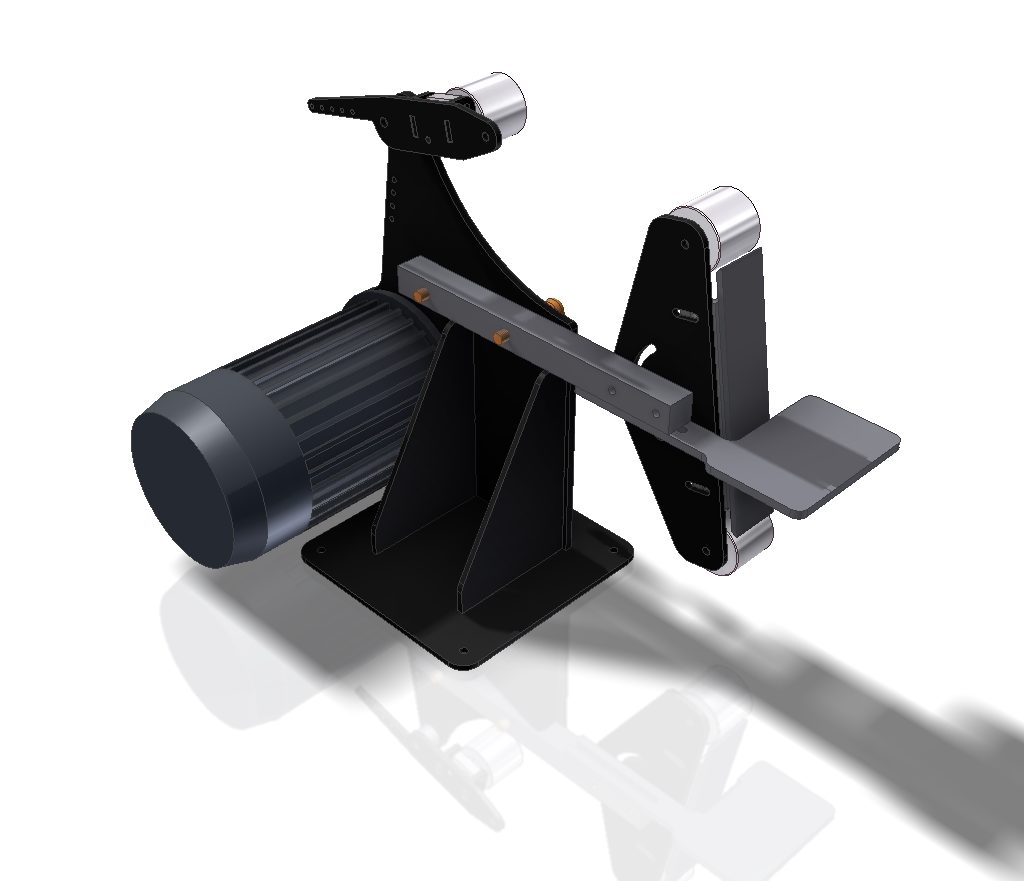
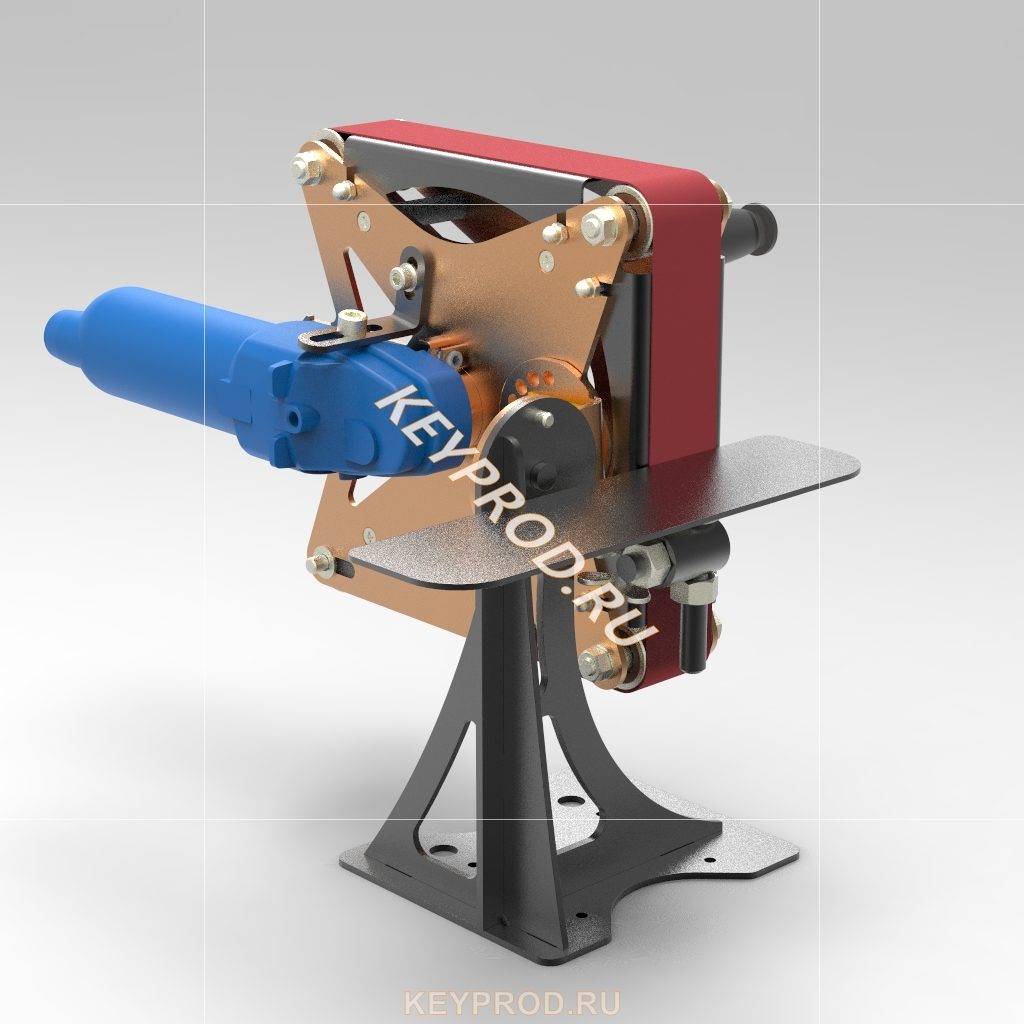
Чертежи, 3D-модели и описание станков шлифовальных ( гриндеры)

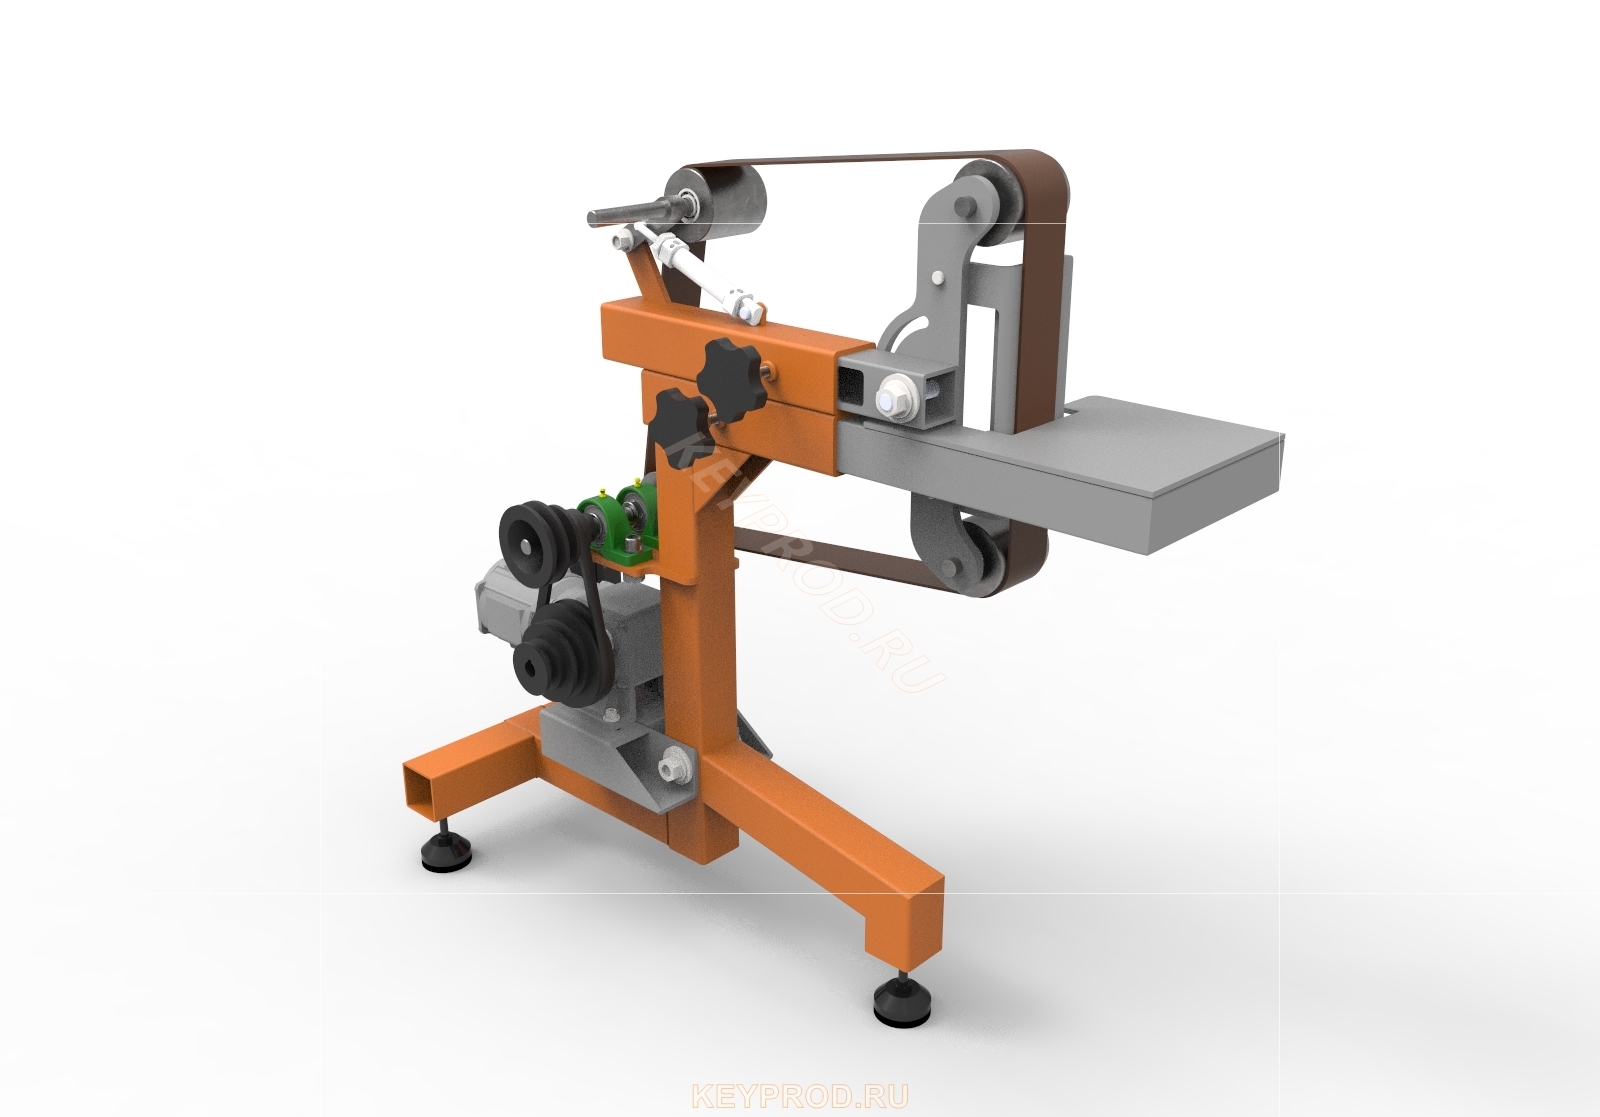
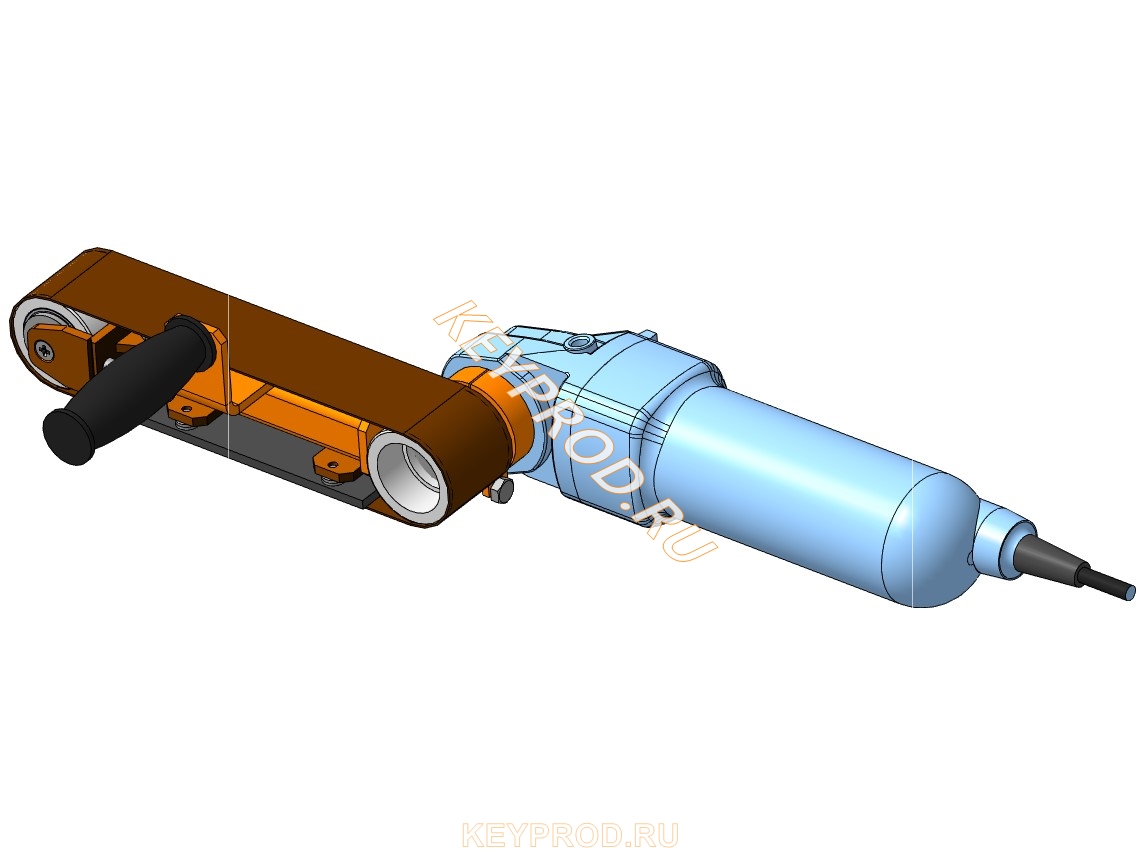
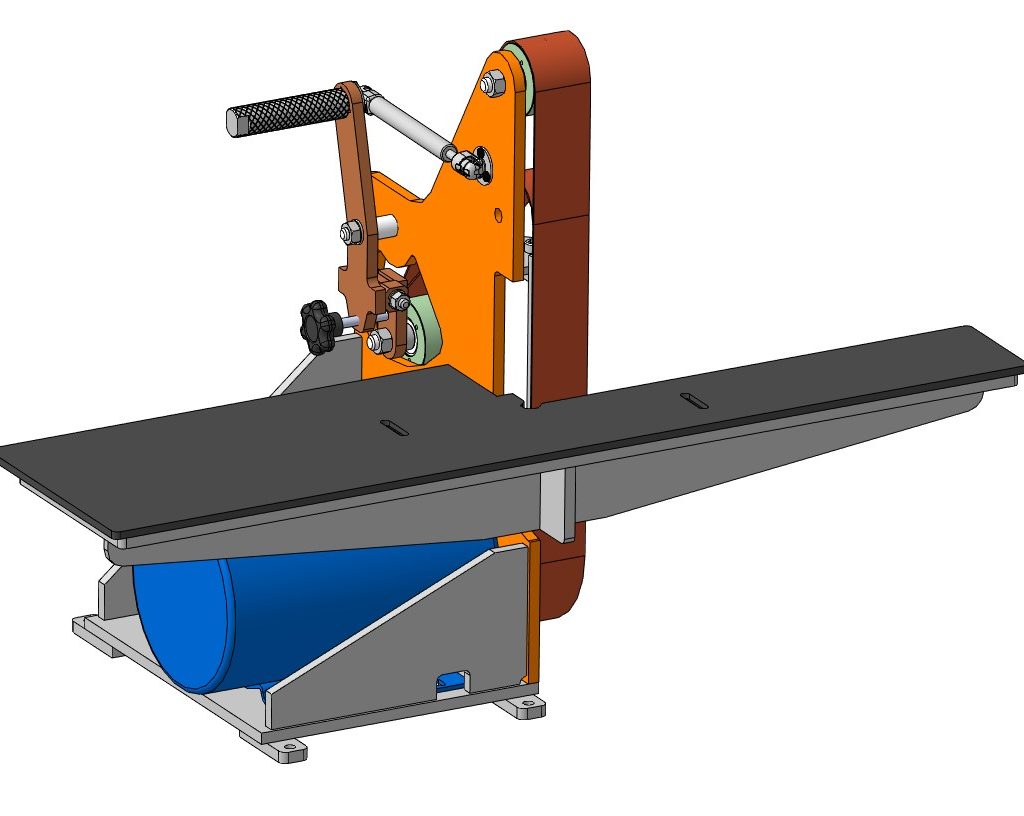
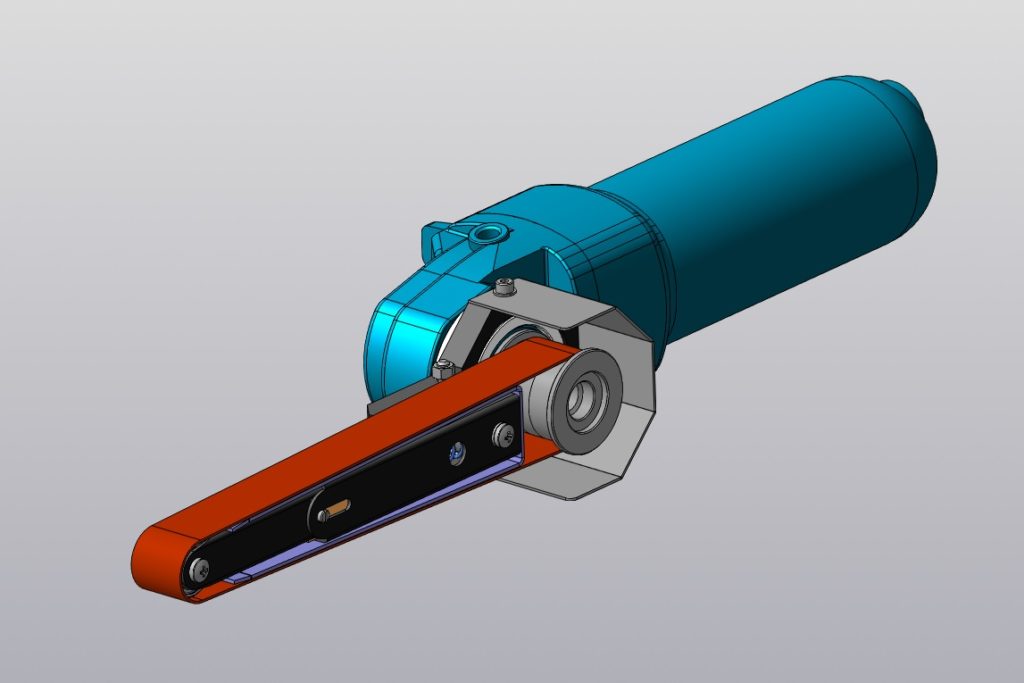
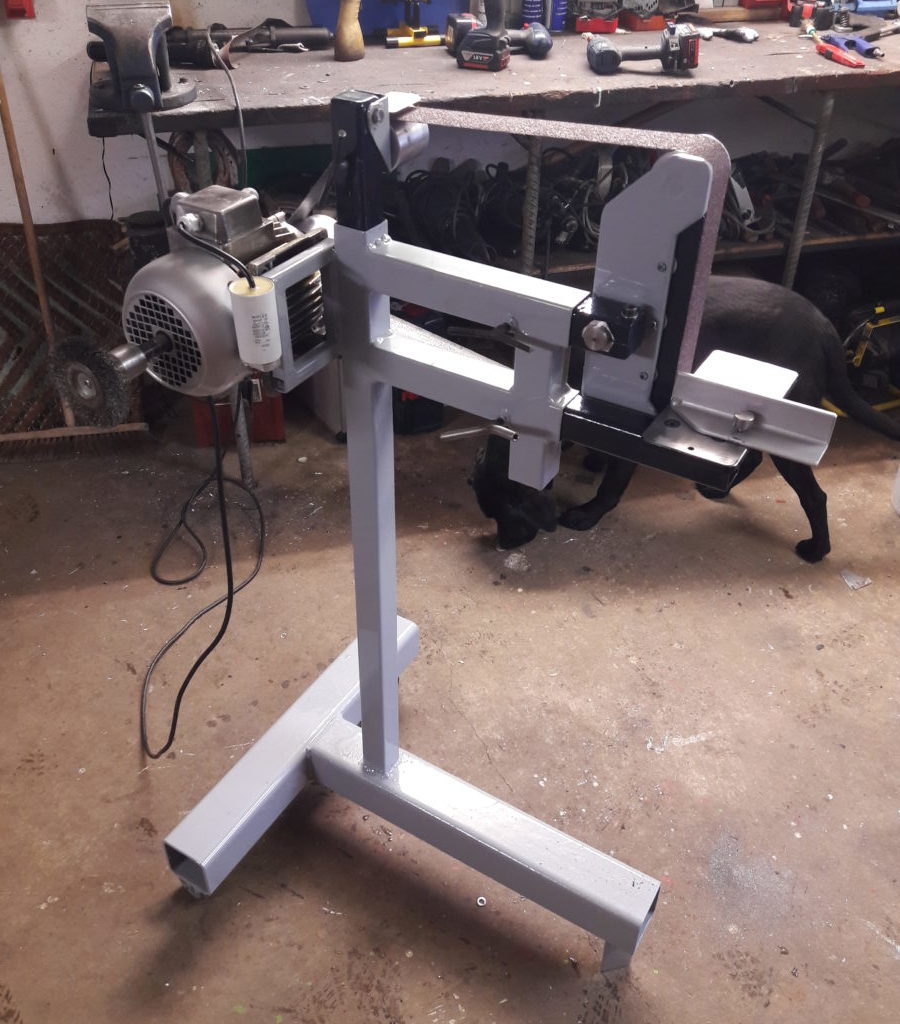
Ленточный гриндер – это шлифовальный станок, применяемый для обработки металлов, древесины, пластика и других материалов. Он состоит из электрического двигателя, который раскручивает абразивную ленту, натянутую между роликами.

Функции гриндера

Это настольный станок, который может применяться для выполнения обработки некрупных заготовок. С его помощью возможно:

  • Выводить кромки ножей.
  • Восстанавливать заточку режущего инструмента.
  • Снимать слой ржавчины или краски.
  • Выравнивать плоские поверхности.
  • Шлифовать трубы.
  • Убирать заусеницы.

Как устроен ленточный гриндер

   Станок имеет несложное устройство, поэтому его зачастую делают самостоятельно на базе двигателей от стиральных машинок или другого оборудования.

Конструкция простейшего гриндера включает следующие ключевые детали:

  • Электрический двигатель.
  • Рамку.
  • Ведущий каток.
  • Ведомый натяжной ролик.
  • Механизм натяжения ленты.
  • Рабочую площадку для установки заготовок.
  • Обратный упор для предотвращения разрыва ленты от давления при шлифовании.

    Самые простые станки имеют только один ведущий и ведомый ролик. Более массивные и дорогие конструкции предусматривают 3 ведомых катка. Чем их больше, тем длиннее закрепляемая лента. Применение короткого абразива приводит к его быстрому стачиванию, поэтому частота замены расходников увеличивается. Использование длинной ленты уменьшает частоту трения ее отдельных участков о заготовку и перегрев приклеенного абразива. Как следствие расходные материалы служат дольше.

    При использовании гриндера обрабатываемая заготовка упирается в столик, который прикреплен к рамке станка. У заводских устройств конструкция также предусматривает откидное защитное стекло, предотвращающее вылет искр в лицо оператора. По мере использования ленты она растягивается в результате изнашивания. В связи с этим в станке предусматривается свободный механизм натяжения. Обычно он подтягивает первый ведомый ролик, который идет от ведущего шкива. Все остальные ведомые катки закреплены стационарно на подшипниках.

    Существуют также универсальные станки, которые выполняют не только функцию гриндера, но и другого точильного оборудования. Зачастую в продаже можно встретить совмещенные устройства, сочетающие в себе и конструкцию наждака. Применение такого оборудования существенно расширяет возможности при выполнении обработки деталей. Универсальные станки не предусматривают в конструкции возможности отключения отдельных механизмов. В связи с этим при включении осуществляется вращение как ленты, так и наждачного круга.

Замена лент

    Чтобы провести замену абразива нужно уделить всего несколько секунд. Для этого достаточно прижать вниз ведомый ролик, который крепится на механизме натяжки. В результате лента обвиснет и ее получится снять. Новый наждачный материал заводится сначала на ведущей каток, потом на ведомые ролики, закрепленные стационарно, после чего набрасывается на регулируемый натяжителем шкив. Пружина механизма подтягивания автоматически сделает достаточное натяжение, чтобы во время работы лента не могла слететь.

    Ленты для гриндера продаются в готовом виде склеенные в кольцо, что позволяет их сразу устанавливать на станок. Критерием оценки качества абразива является не только надежность приклеенной на поверхность крошки, но и соединения концов полосы. Если она сделана недостаточно точно и с нахлестом, то во время вращения ленты наблюдается биение мелкой ступеньки. Это мешает добиться высокого качества обработки заготовок. Многие пользователи такими станками покупают большие ленты и склеивают их самостоятельно, применяя для этого различные технологии.

Как рассчитать диаметр приводного ролика.

Чтобы рассчитать диаметр приводного ролика, нужно знать скорость ленты, с которой будет работать гриндер и количество оборотов двигателя. Скорость ленты должна выбираться по рекомендациям производителя лент. Например, для ленты 3M Cubitron по стали должно быть 22-25 м/с, от того же производителя на ленты с цирконатом алюминия рекомендуется скорость 30-35 м/с. Скорость ленты сильно зависит не только от типа абразива, но и от величины зерна. А так в среднем рекомендуется на углеродистую сталь 32 — 38 м/сек, легированная и нержавеющая сталь 18-30 м/сек, Титан -15 м/сек, цветные металлы 35-45 м/сек, пластики 10-30 м/сек, ковкий чугун 38-34 м/сек, серый чугун 35-45. Что касается дерева, то рекомендуется не превышать 20 м/сек, также нужно знать, что разное дерево будет гореть на разной скорости. Формула для расчета скорости ленты: V ленты (м/с)= (3.14* D * N) / 60000, где D-диаметр приводного колеса в мм, N-обороты двигателя в минуту. Формула для расчета диаметра приводного ролика: D(мм)=(V*19108) / N, где V-скорость ленты в м/с , N-обороты двигателя в минуту. Пример расчета. Нужно рассчитать диаметр приводного ролика для обработки стали (22-25 м/с). Электродвигатель 2800 об\мин. D=25*19108\2800=170,6мм Скорость оборотов ленты под разные материалы можно регулировать изменением диаметра приводного ролика или регулированием оборотов двигателя. Также следует понимать, что с увеличением диаметра приводного ролика растет нагрузка на двигатель и если он небольшой мощности, например, от стиральной машины, то он будет часто останавливаться даже от незначительной нагрузки.


Какой выбрать двигатель для гриндера.

В сети интернет встречается информация о станках сделанных с применением электродвигателей от старых стиральных машин. Такие электродвигатели маломощные и мало оборотистые. Чаще всего это 180 ватт и1400 оборотов\мин. Таким гриндерам, как правило не хватает скорости движения ленты и мощности двигателя, поэтому на них можно выполнять нетяжелые работы, например, заточка ножей или обработка небольших деревяшек. На что-то более серьезное они не рассчитаны. Ниже приведена формула расчета мощности двигателя для гриндера. Формула расчета мощности двигателя: P(вт)=(D*N)\570, где D-диаметр приводного колеса в мм, N-обороты двигателя в минуту. Если применяется двигатель трёхфазный, но включенный в однофазной сети 220В, то его расчетная мощность при подключении треугольником с рабочим конденсатором примерно в 1.5…1.6 раз ниже от номинала. Это необходимо учитывать. Например, по расчету необходим электродвигатель мощностью 800 ватт, и двигатель будет использоваться трёхфазный, но в сети 220В. Тогда необходимая мощность такого двигателя будет равна: 800*1.6=1280ватт.
Оптимальный выбор — это однофазный двигатель с оборотами не менее 2800-3000 и мощностью не менее 800 ватт. С таким электродвигателем можно будет обрабатывать на гриндере каленые стали, а не только затачивать “карандаши.”



3D-модели и чертежи конвейеров

Конвейер (от англ. convey — передавать) — машина непрерывного транспорта, предназначенная для перемещения сыпучих, кусковых или штучных грузов.

В зависимости от направления перемещения объектов конвейеры делят на:

  • горизонтальные
  • вертикальные
  • наклонные.

В зависимости от типа груза:

  • насыпные
  • штучные.

В зависимости от выполняемых функций:

  • транспортировочные
  • сборочные
  • сортировочные.

В зависимости от размещения самого конвейера или деталей:

  • напольные
  • подвесные.

В зависимости от тягового органа:

  • ленточные
  • цепные
  • канатные
  • без тягового органа:
    • гравитационные
    • инерционные
    • винтовые.

В зависимости от грузонесущей конструкции (с тяговым органом):

  • ленточный
    • гладкий
    • профилированный
    • карманный
  • пластинчатый,
  • люлечный,
  • скребковый,
  • ковшовый.

В зависимости от расположения рабочего места работника:

  • рабочий (рабочее место работника находится на конвейере — движется вместе с конвейером),
  • распределительный (фиксированное место работы работника).

Наиболее распространены следующие виды конвейеров:

  • Винтовой (шнековый) конвейер
состоит из жёлоба и расположенного в нём архимедова винта; применяется для сыпучих веществ.
  • Канатный конвейер
  • Качающийся конвейер
применяется для мелких объектов, катящихся или скользящих по наклонной качающейся поверхности.
  • Ковшовый конвейер
грузонесущим органом конвейера являются ковши, ось подвеса которых проходит по средней точке, что позволяет им качаться; для транспортировки сыпучих материалов (угля, щебня, шлака, клинкера) ковши устанавливаются с перекрытием без зазоров, в отличие от механизмов для перегрузки самотёком, по типу нории.
  • Ленточный конвейер
состоит из кольцевой ленты, натяжного и приводного барабанов и опорных роликов; применяется обычно для транспортировки сыпучих веществ, возможны модификации (трубчатый[3], z-образный, поворотный на 90 и 180 градусов), связанные с деформацией ленты.
  • Конвейер с модульной лентой
состоит из пластиковой (полиуретан, полипропилен, полиацетал) ленты, натяжного и приводного узла со звездочками; применяется для транспортировки сыпучих веществ, штучных грузов, открытых продуктов. Конвейеры с модульной лентой могут иметь различную трассу движения: поворотную, зигзагообразную, спиральную.
  • Пластинчатый конвейер

грузонесущим органом конвейера являются пластины;

  • цепной пластинчатый конвейер
  1. состоит из двух параллельных цепей, соединённых между собой пластинами.
  2. специальные пластиковые или нержавеющие цепи
  • Пневматический конвейер

конвейер, тяга которого обеспечивается потоком воздуха

  1. состоит из трубки и перемещаемых по ней закрытых контейнеров, плотно прилегающих к стенкам;
  2. сыпучий материал перемещается в потоке воздуха как взвесь (аэрожёлоб).
  • Подвесной конвейер
отличаются тем, что перемещаемые тела не лежат, а висят на грузонесущих креплениях, и сами механизмы конвейера также подвешены.
  • Роликовый конвейер
состоит из закреплённых на каркасе роликов, отдельные ролики могут приводиться в движение, или весь каркас расположен с наклоном, как в случае с гравитационным роликовым конвейером; применяется для крупных твёрдых объектов.
  • Скребковый конвейер
состоит из жёлоба и перемещающих по нему сыпучий материал скребков, крепящихся обычно на кольцевой цепи; разгрузка может осуществляться как в конце конвейера, так и через отверстия в желобе.
  • Спиральный конвейер (гибкий)
состоит из жёлоба и расположенной в нём спирали; применяется для сыпучих веществ, большая производительность по сравнению с винтовым конвейером.
состоит из жёлоба и (проволочного, кольцевого) каната, на котором закреплены металлические диски, движущие неабразивный материал (например, каменный уголь) внутри жёлоба.
  • Тележечный конвейер
применяют для перемещения собираемых и свариваемых узлов в поточных линиях. При напольном исполнении тележечного конвейера целесообразно использование платформ тележек для монтажа на них сборочно-сварочной оснастки.
  • Шагающий конвейер[4] (шаговый конвейер)
применяют для перемещения собираемых и свариваемых узлов в поточных линиях. При напольном исполнении тележечного конвейера целесообразно использование платформ тележек для монтажа на них сборочно-сварочной оснастки.

Листогиб ручной ЛР03 (с поворотной балкой)

Листогиб ручной ЛР 03


Листогиб ручной ЛР 03 -разбор


Описание и принцип работы ручного листогиба ЛР03

Листогиб ручной ЛР 03 описание


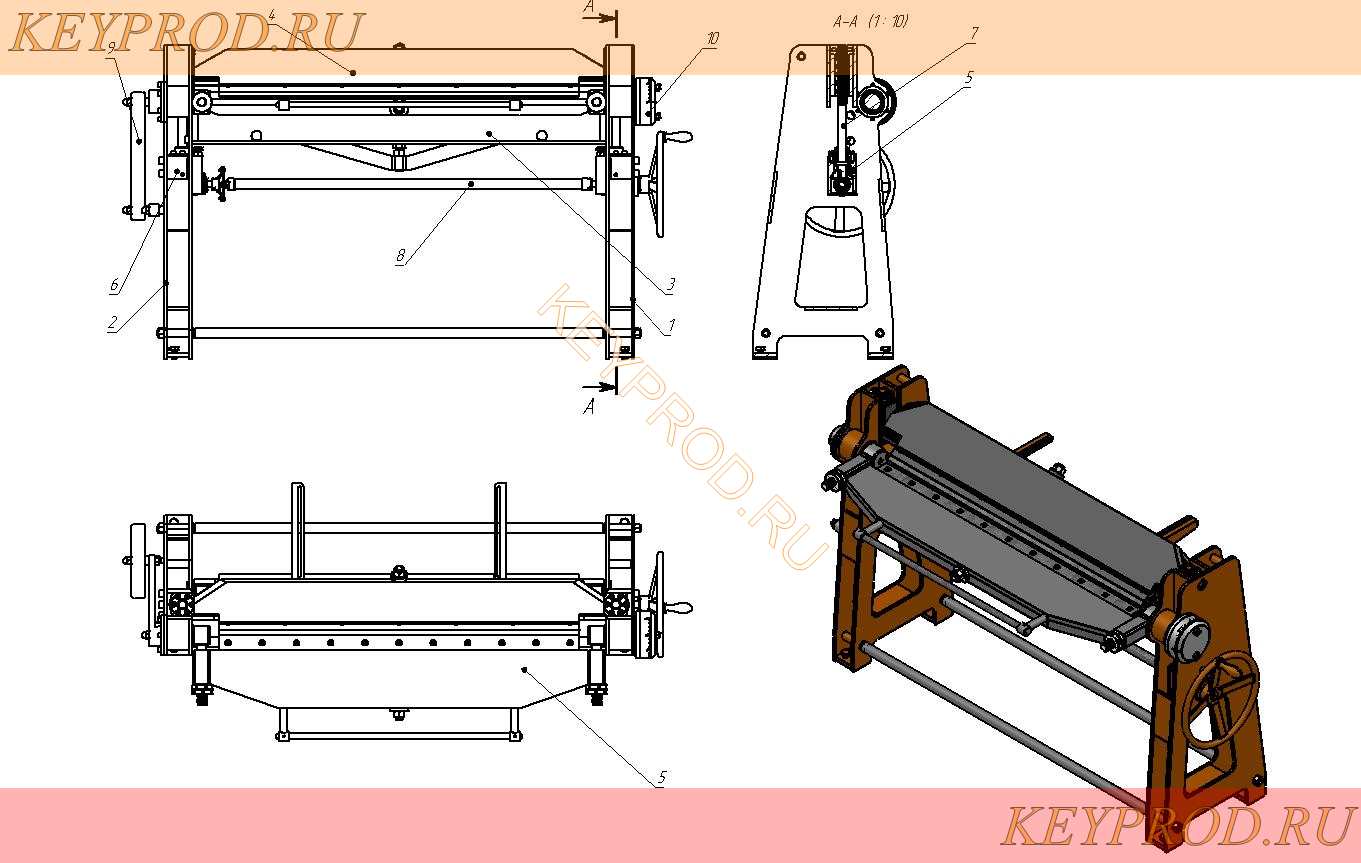
Ручной Листогиб ЛР 03- состоит из рамы-состоящей из правой стенки (1), левой стенки (2) и балки (3). Прижим  (4)  осуществляет фиксацию листа путем вращения рукоятки через червячные редуктор 5 и 6 (редуктора соединены валом 8) и винтовые пары 7  происходит поступательное движение прижима (4) вниз и осуществляется фиксация листа. Загиб листа осуществляется путем поворота балки 5 вокруг оси. Угол загиба фиксируется по шкале поворота 10. Фиксация положений балки осуществляется противовесом 9.


Скачать 3D-модель Листогиб ручной ЛР03 (с поворотной балкой)

Скачать чертежи Листогиб ручной ЛР03 (с поворотной балкой)

Листогиб Keyprod ЛР01

Описание:

Keyprod ЛР01 –  ручной листогиб предназначен для изготовления профильных изделий из тонколистовой стали, меди и алюминия толщиной 0,5-0,7 мм шириной до 2500 мм; с высотой полки от 20 мм; отрезания полос указанного листа от 80 до 400 мм; для складывания загнутой полки с целью придания изделию дополнительной жесткости. Принцип работы основан на фиксации заготовки  на столе  станка при помощи прижимной рамы  и последующем загибе на необходимый угол выступающей части заготовки поворотной балкой . Максимальный угол загиба составляет 135о, с возможностью догиба до 180о. Прижим осуществляется механически при помощи эксцентрикового зажима. Всего пять эксцентрик обеспечивает равномерный зажим по всей длине  заготовки.Усилие прижима можно отрегулировать. Простая конструкция станка и используемые материалы обеспечивают его высокую надёжность и безотказность, а также ремонтопригодность.

Листогиб ручной 3D-модель
3D-модель листогиба ручного (2500 мм.
листогиб чертежи
принцип работы листогиба
чертежи скачать

Скачать чертежи Листогиб Keyprod ЛР01

Софт: Jpeg